Индукторы нагревательных и закалочных установок
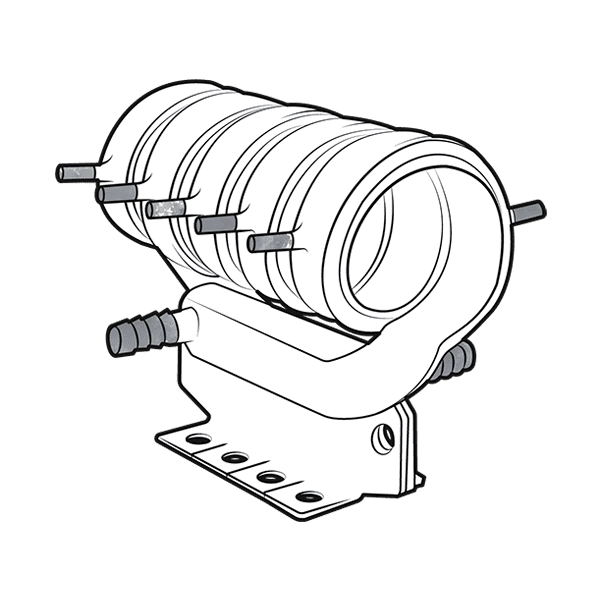
Индукторы нагревательных и закалочных установок
Индукторы для нагревательных и закалочных установок. Широкое использование индукционного нагрева в различных процессах термообработки изделий требует специализированного подхода к проектированию высокочастотной аппаратуры.
Одним из ключевых компонентов такой аппаратуры являются индукторы, предназначенные для концентрации переменного электромагнитного поля в нагреваемых зонах.
Компания «ПП Термолит Плюс» занимается расчетом и производством индукторов для нагревательных и закалочных установок, а также самих индукционных закалочных систем. Процесс индукционного нагрева металла осуществляется в индукторе, который является основным элементом высокочастотной установки и существенно влияет на её коэффициент полезного действия и форму закаленного слоя.
Форма индукторов для индукционного нагрева и плавки варьируется. Они могут быть цилиндрическими, плоскими, прямоугольными, щелевидными, петлевыми, фасонными и другими сложными конфигурациями.
Виды нагревательных индукторов и их применение
В плавильных печах используются цилиндрические индуктора, тогда как все остальные типы индукционных нагревателей применяются в нагревательных и закалочных процессах. Основным элементом индуктора является индуктирующий проводник, и его конструкция значительно влияет на эффективность нагрева и закалки.
Индукторы классифицируются на две категории: индуктора, предназначенные для закалки на средних частотах до 10 кГц, и индуктора для закалки на высоких частотах, варьирующие от 10 до 440 кГц. Каждый индуктор представляет собой катушку, изготовленную из медных трубок круглого или прямоугольного сечения. Важно, чтобы толщина стенки трубки превышала глубину проникновения тока в медь. Для водоохлаждаемых индукторов, работающих постоянно, толщина стенок должна составлять 1,5–2 мм.
В случае спрейерной закалки, когда вода подается в трубки лишь во время охлаждения, толщину стенок активной части индуктора рекомендуется делать равной 4–6 мм. В таких ситуациях индуктора могут быть изготовлены как из литых, так и сварных элементов. Для предотвращения замыкания витков индуктора их изолируют с помощью стеклоленты или миканитовой ленты, обработанной жидким стеклом. Индуктор также футеруют специальным высокотемпературным бетоном. При установке детали в индуктора требуется обеспечить равномерный зазор, и необходимо следить за тем, чтобы деталь не соприкасалась с инductorом во время нагрева.

Желаете сотрудничать с нами?
Свяжитесь с нашими менеджерами по следующим адресам: